3D-tulostus Blenderiä osaaville
Uutta
4.9: "Paloturvallisuus/turvallisuus muuten","Thingverse.com stl-mallien lataus"
10.9 Suuttimet (ennen kuvagalleriaa)
13.9 Vesitornien alustavat tulostuskuvat 1kpl tekstissä ja loput Galleriassa)
16.9 Yleinen kuvaus vesitornien tulostuksesta(haastealueet osiossa), thumbnailit toimii, mutta puuttuu vielä kuvat...
Tulossa
Lisää vesitornien tulostuksesta ja loput kuvat
+kappale: erilaisia tulostajia, tulostustapoja.
--.- Kategoriointia pitää tehdä, koska on paljon tietoa, järjestys tarvitaan.
FFF- ja muut yleiset 3D-tulostustekniikat

Suuttimen kärki. Sula muovi jähmettyy välittömästi, jolloinka kerroksia voidaan jatkuvasti tulostaa päällekkäin.
Yleisesti 3D-tulostimilla voi nykyään tulostaa lähes minkälaisen tai -muotoisen kohteen tahansa. 3D-tulostus/materiaalia lisäävä valmistus jakautuu yleisimmin kolmeen eri tekniikkaan: FFF, SLA ja SLS.
SLS: tekniikassa (Selective Laser Sintering) kappale syntyy kerroksittain sulatetusta metallijauheesta. Ensin jauhetta levitetään lakealle alueelle hyvin ohut kerros. Laser sulattaa sen kiinteäksi metalliksi tarkasti tietystä kohtaa, jonka jälkeen uusi jauhekerros levitetään ja sulatetaan taas rajatusti. Sykli jatkuu kunnes kiinteä metalli-esine on valmis. SLS on yleensä vain teollisuuden käytössä, sillä tulostin maksaa kymmeniä tai satoja tuhansia euroja. Halvin tietääkseni 10 000€. SLA- ja FFF- 3D-tulostimet ovat taas kuluttajabudjetin piirissä.
SLA(Stereolithography)-tekniikassa esine syntyy UV-laserin kovettamasta Photopolymeeri nesteestä. Valmistuva esine syntyy nesteen sisällä kerros kerrokselta. Tämä on sottaista puuhaa, mutta se tekee yksityiskohtaisempaa ja tarkempaa jälkeä kuin FFF-tulostimet. Kovettunut muovi on yleensä lähtökohtaisesti laadukasta, lujaa ja vedenkestävää, mikä taas FFF-tulostamisessa ei ole aina itsestään selvää.
FFF (Fused Filament fabrication) -tekniikassa objekti tulostuu kerros kerrallaan alhaalta ylöspäin - ensimmäisestä viipaleesta viimeiseen. Tulostimen suuttimen liikeohjaus on erittäin tarkkaa.
FFF-tulostimet jakaantuvat eri ryhmiin, joista Cartesian -tulostimet ovat maailmassa myydyin ja tunnetuin tulostin ryhmä, ( ne ovat myös tämän opetuspaketin aiheena). Cartesian tulostimissa tulostuspää ja tulostinpöytä(jossa malli valmistuu) liikkuvat kolmiulotteisessa XYZ -koordinaatistossa
Delta (FFF-tulostin) -tulostimissa ainut liikkuva osa on tulostuspää. Se on kiinni kolmessa vinottaisessa pystyakselissa, joiden pituutta säätämällä tulostuspää liikkuu hallitusti kolmiulotteisessa tilassa niinkuin kuin cartesian tulostinkin. Tulostinpöytä on ympyrämallinen ja täten maksimitilavuus on lieriön mallinen. Deltat ovat tyypillisesti tunnettuja nopeudestaan. Esim. 300mm/s tulostusnopeus kelvollisella tulostuslaadulla ei ole ennenkuulematonta. Cartesian tulostimilla vastaavasti voidaan päästä 200mm/s lukemiin. Deltalla esineen maksimi korkeus on usein paljon suurempi kuin tyypillisellä cartesian tulostimella, mutta kokonaistilavuus deltalla jää yleensä (paljon) pienemmäksi. Tulostusvaihe on deltatulostimissa sen verran hieno/omanlaisensa näköistä että joillekin se riittää jo ostoperusteeksi. Käyttäjäkunta ja yhteisön tuki ei ole niin laajaa kuin cartesian tulostimilla, mutta luulisin, että tällaisessa marginaali-tekniikassa ohjeistajien tietotaito voi kuitenkin olla ihan omaa luokkaansa.
Cartesian tulostimissa tasossa/yksittäisen viipaleen piirrossa liikeresoluutio on 10um. Suuttimen tuottama 0.4mm leveä muovivana paikoitetaan siis 10um tarkkuudella. Kerroskorkeus on sama kuin muovivanan /viipaleen paksuus. Tulostusmateriaali on jokin muovi/polymeeri - yleensä PLA,(sillä on helppo tulostaa). Sitä tehdään tulostimiin 1kg:n lankarullina, jonka "Lanka" on 1.75mm paksua rullalla olevaa jämäkkää muovitankoa. Kilon rullassa sitä on ~300m. Muovilanka johdetaan lankarullasta syöttömoottoriin ja sen tarkassa ohjauksessa syöttö välittyy (teflonkaapelin kautta) kuumennettuun suuttimeen. Suuttimen reiästä tulostetaan muovivanaa/-linjaa, josta koostetaan tulostettava esine. Tuloste-esineen kuori muodostetaan vierekkäisistä linjavedoista. Sisäosaan tulostetaan kuorta tukeva vahvikerakenne, johon on monta vaihtoehtoa, esim. hunajakenno. Sisäpuoli voidaan jättää myös tyhjäksi, jolloin säästyy muovia, mutta toteutus ei automaattisesti ole aina helppoa kuten yhdessä sisärakenteen kanssa.
Lähtökohtaisesti tulostimissa on asennettuna 0.4mm:n suutin(= suuttimen aukon läpim.) joka tarkoittaa että sieltä tuleva muovivana on lähtökohtaisesti myös 0.4mm:ä leveä. Muovivanan paksuus eli kerroskorkeus asetetaan tarpeen mukaan väliltä 0.04mm- 0.32mm.
Luonnollisesti eri objekteissa esiintyy muotoja, joita ei voi rakentaa latomalla kerroksia päällekkäin, mutta tämä on ratkaistu muutamalla hienolla tavalla niin, että lähes kaikki muodot kuitenkin luonnistuu. 3D-mallin kanssa samanaikaisesti tulostetaan tukirakennelmia, jotka toimivat rakennusalustana mallin osille, jotka tulostuisivat muuten ilmaan. Viipalointiohjelman automaatio vastaa tästä ja tukirakenteet irtoavat helposti* kun ne irroitetaan tulosteen valmistuttua. 3d-mallin tuetut kohdat ovat ulkonäöltään kuitenkin enemmän tai vähemmän karheita. Tarvittaessa niiden välttämiseksi työ voidaan tulostaa eri asennoissa tai 3d-mallintaja voi suunnitella/muokata kappaletta enemmän optimaaliseksi tulostamista varten. Tulostimilla on myös "siltaus"-kyky jossa muovi jähmettyy välittömästi suuttimesta tultaessa. Silloin voidaan edetä täysin vaakasuoraan tiettyjä matkoja ilman tukea ja muodostaa "silta" kahden korkean pisteen välille. Myös U-käännös on mahdollinen. Kovettuessaan kivikova muovi kannattelee vaivattomasti vaakasuoria osuuksia. Yleiset 3D-tulostus muovit kuten PLA,PET-G,TPU eivät lähtökohtaisesti koskaan sisällä pehmittimiä. Kaikki ominaisuudet johtuvat muovista itsestään. 3D-tulostetut esineet ovat tunnettuja heikkoudestaan. Tämä johtuu kerrostuksesta. Tavanomaisesti tulostettuna kerrokset eivät täysin sulaudu toisiinsa "yhdeki muoviksi" vaan ennemminkin liimautuvat toisiinsa ja kun yksi kerros pettää, niin esine halkeaa siitä kohtaa. Kerrokset voi tietyin ehdoin myös sulauttaa toisiinsa, jolloin esineestä saadaan verrattoman vahva. Esine, joka hajoaa käsiin, voidaan tulostaa samasta muovista vähän eri asetuksilla, niin että sitä ei saa käsivoimin halki
Alla on kuvasarja valmiista töistä, joiden vieressä on niiden keskeneräiset versiot=läpileikkaukset. Niistä näkyy 3D-tulostetun esineen sisäinen rakenne: kuori/seinämä ja täyterakenne. Viimeiset kuvat on otettu usb-mikroskoopilla.
Vihreä esine on Thingverse.com:sta ladattu adapterin osa, jolla puhelimen saa kiinnitettyä tavalliseen kamerajalustaan -tavallista PLA muovia. Punainen: Pyykinkuivaustelineen jalustan kumitassu. Mittasin ja mallinsin tämän alkuperäisestä, tulostin telineeseen jossa niitä ei alunperin ollut. Sininen keskellä: Mopon bensatankin tukipehmuste. Alkuperäisestä mitattu/jäljennetty. 4-6kpl:een sarjan materiaalikustannukset tulostettuna yht 1,2€. Muuten maksaisi monta euroa tai peräti kympin pari. Tekijänoikeudet on tässä toki mietityttävä aihe, jota lienee viisasta selvittää. 


3D-mallin vaatimukset, exporttaaminen ja valmiit tulostusmallit internetistä
Exporttaaminen stl-muotoon: Objektitilassa malli valitaan aktiiviseksi yksinkert. klikkaamalla sitä (jonka jälkeen nimenomaan keltaiset ääriviivat näkyvät). Seuraavaksi ylhäältä “File” -valikosta valitaan “export” -> ".stl". Tallennusikkunan oikealta laidalta täytyy ruksata "selection only" ja "Scale" - kohtaan merkitä "1000.0". "Up" -valikkoon suosittelen laittamaan "Z up" ja "Geometry":sta ruksaamaan "apply modifiers". Sitten painetaan vain "Export STL" ja tiedosto on valmis mihin tahansa viipalointiohjelmaan tai suoratulostukseen.
Valmiit tulostusmallit www.thingverse.com
Internetissä on monta 3D-tulostusmallien lataus-sivustoja, osa maksullisia ja osa ilmaisia. Ehkä kuuluisin on thingverse.com, jossa on yli 2 miljoonaa ilmaista (usein .stl) 3D-mallia. Sinne voi itsekin niitä laittaa. Mallin haltija/tekijä määrittelee itse niiden käyttöehdot. Osaa voi käyttää kaupallisessakin tarkoituksessa, osaa ei, mutta ymmärtääkseni omaan käyttöön kaikkea saa ladata ja tulostaa. Kun valitsee ja klikkaa jonkun 3D-kojeen, niin avautuu sivu, josta sen ja siihen kuuluvat osat voidaan latada. Niitä voi myös esikatsella selaimessa. Mallin jakajat antavat siellä pieniä ohjeita tai suosituksia sen viipalointiin tai tulostukseen: Yleensä yksi tai muutama yleis-parametri, kuten kerroskoko, käytetäänkö tukia vai ei, missä asennossa kannattaa tulostaa. Tulostusmallit koostuvat välillä monesta eri osasta. Yhdellä tulostimella voidaan tulostaa kaikki kerrallaan sen tulostinpöydälle, tai sitten useammalla tulostimella samaan aikaan. Verkkokaupoissa 150€:n tiennoilla ovat halvimmat valmiiksi kootut. Tulostimen hankinta OSIO: Jos haluaa koota rakennussarjan osa-osalta, päästään melko varmasti alle 100€:n. Anycubic megazero 1.0 oli (sillä ei ole pöydän kuumennusta) 120€ ja rakennussarjana 90€. Sillä sain aikaan yhden kaiken hienoimmista tulostuksistani 40µm kerroskoolla. Sitä ei enää myydä. Näillä halvoilla päästään ihan samaan tulokseen kuin millä tahansa cartesian 3D-tulostimella. Ilman pöydän kuumennusta PET-G ei jää pöytään kiinni(liimapuikolla kuulemma sekin jää), mutta PLA ja TPU onnistuvat hyvin.
Ohjeita mallinnukseen
FFF/cartesian 3D-tulostimen hankinta verkkokaupasta (Esim. Aliexpress.com ja Amazon.de) Polymeeri-3D-tulostimet ovat tekniikaltaan ja osiltaan hyvin yhteneviä toistensa kanssa. Osat eivät itsessään kustanna kovin paljoa. Hinta koostuu niiden lisäksi lähinnä kokoamisesta, testaamisesta ja brändistä. Jos haluaa itse koota 3D-tulostimen osa osalta, silloin tulostimen rakennussarjan voi saada 100€:lla. Jos tulostin on valmiiksi koottu hinta on karkeasti yli 100€. Jos tulostimen kokoonpano suoritetaan huolellisesti, syntyy tulostin, jolla aloittelijakin pääsee harrastuksessa hyvin alkuun, eikä tulostinta tarvitse korjata, tai suurremmin huoltaa moneen kuukauteen. Törmäsin äskettäin GeekTechin reilu 90€:n tulostin rakennussarjaan, jossa on “direct drive extruder”.
Ensimmäinen kerros pitää tulostetta/objektia koko tulostuksen ajan paikallaan tulostinpöydässä, joten on hyvä että siihen on tarkoitettu jokin tasopinta. Sen ei tarvitse olla laaja-alainen työhön verrattuna. Toisinaan pienikin pinta-ala riittää pitämään kiinni suuren esineen.
Muotojen toistamiskyvyt ja haasteet (Kuvia ja esimerkkejä tulossa.
Valmiit tulostukseen tarkoitetut stl-tiedostot - niiden muoto ja tulostusasento, ovat usein valmiiksi optimoitu, testattu. (Muodon optimointia ei aina tarvitse tehdä itsetehdyissäkään malleissa, sillä monesti ne ovat sellaisenaan helppo tulostaa, eli toimiva tulostusasento löytyy helposti).Kun lähdetään ylöspäin kerros kerrokselta, ja jos objekti samalla kapenee, kuten esim. pyramidi niin se on kaikkein helpointa tulostimelle. Jos malli laajenee mentäessä ylöspäin, niin 0-45 asteen laajenemiskulma toimii yleensä vielä ongelmitta. (0 tarkoittaa että rakennetaan pystyruoraan, 45 astetta vastaa kuin tulostaisi vesitornin levenevästi kohoavaa vinoa seinämää. 90 = vaakatasoisesti levenevä seinämä). Jossain 45-90 asteen välillä, jostain astekulmasta lähtien sula muovi valuu alas ennen jähmettymistä ja syntyy rumaa rumaa jälkeä. Tuet korjaavat tämän tilanteen, tosin pienine haittoineen: tuhlaavat muovia, lisäävät tulostusaikaa ja jälkikäsittelystä(irroituksesta) voi tulla pitkä projekti, mutta jotkut pitävät sitä luonnollisena osana 3d-tulostusta. Tukien avulla voi kuitenkin tulostaa mitä astekulmia tahansa.

Vesitornien tulostusasennon muuttamisella voitaisiin yksinkertaisesti välttyä haastealueilta, mutta tämä ei aina ole mahdollista. Myöhempänä vesitornit 74 ja 45 on tulostettu kummallakin tulostusasennolla

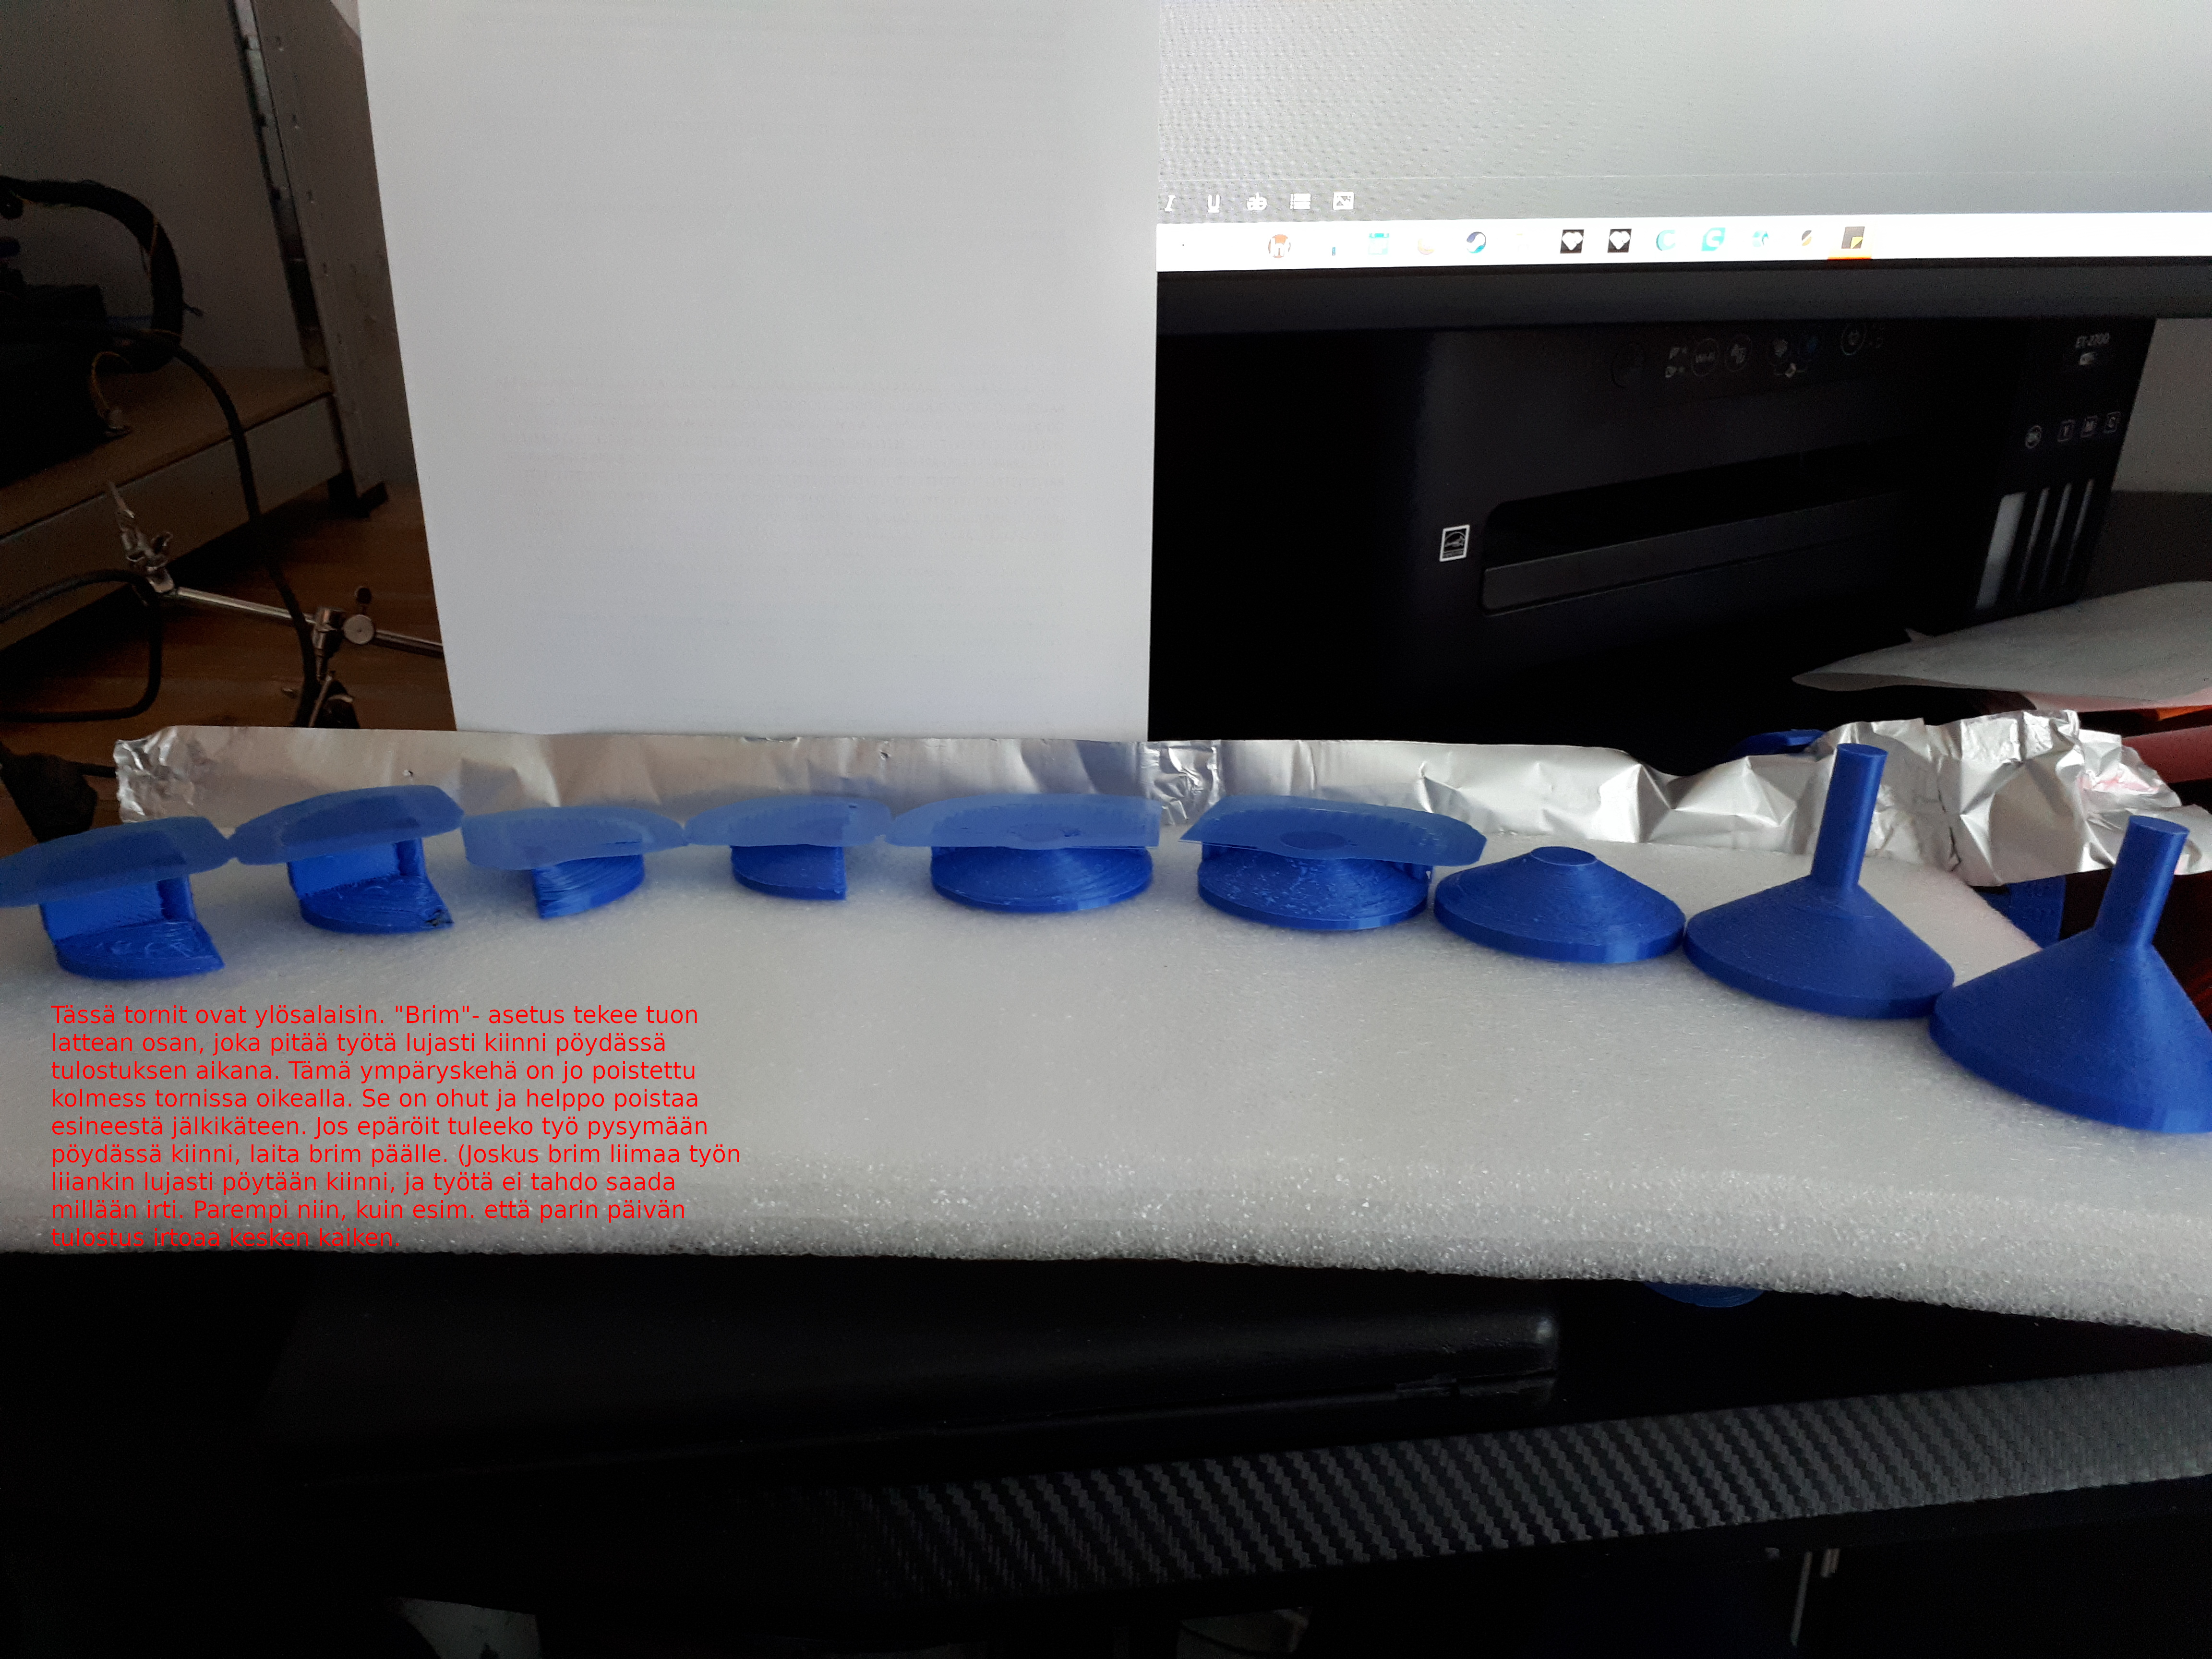
Vesitornit 45'-90' tulostettu kerroskorkeudella 0.1mm. 67'vesitorniin ja siitä lähtien olen laittanut tuet päälle, mutta jättänyt puolet kustakin esineestä ilman tukea, jotta tuen tarpeellisuus tulisi ilmi. Osassa jalka ja puolet vesitornista on jätetty säästömielessä tulostamatta (materiaalin säästämiseksi ja tulostusajan noputtamiseksi). Positiivisesti yllättävä tulos. Keskimmäisten odotin olevan vaikeinta tulostaa, mutta tukemattomatkin alueet ovat pääosin onnistuneet kaikissa torneissa. Tulostimella on ominaisuuksia(siltauskyky ja tuet) jolla haastealueet tulostuvat hyvin.
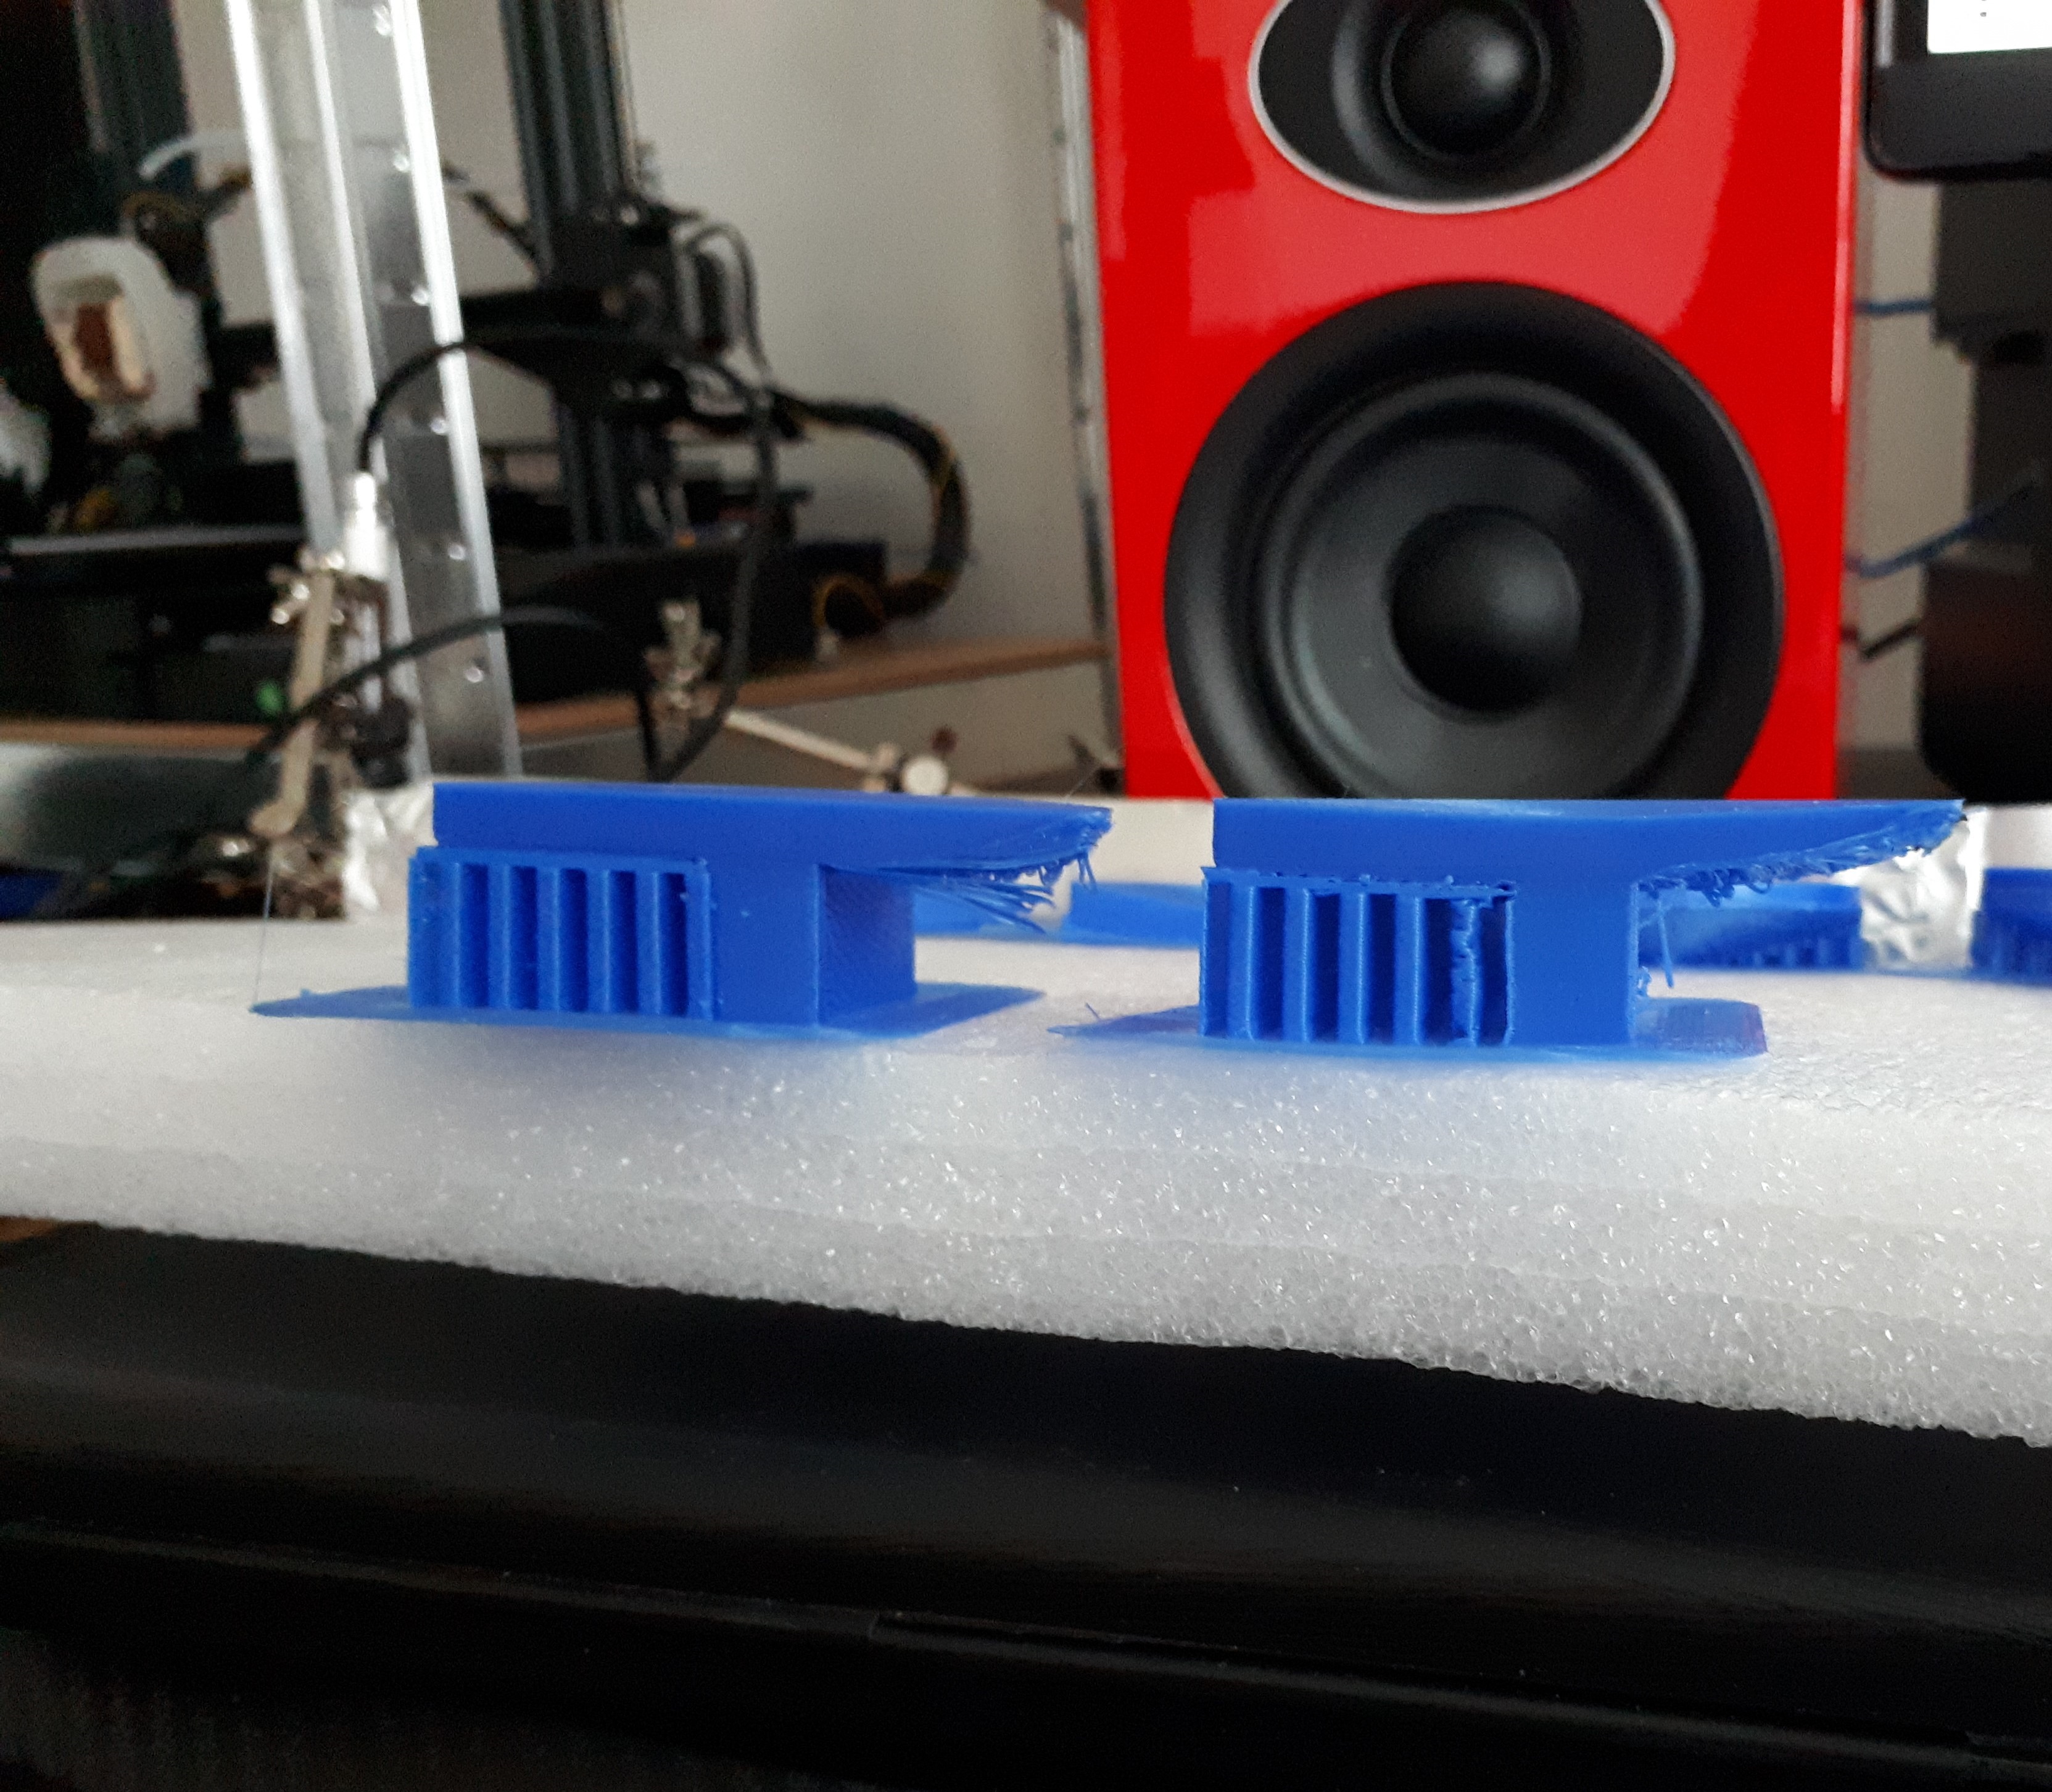
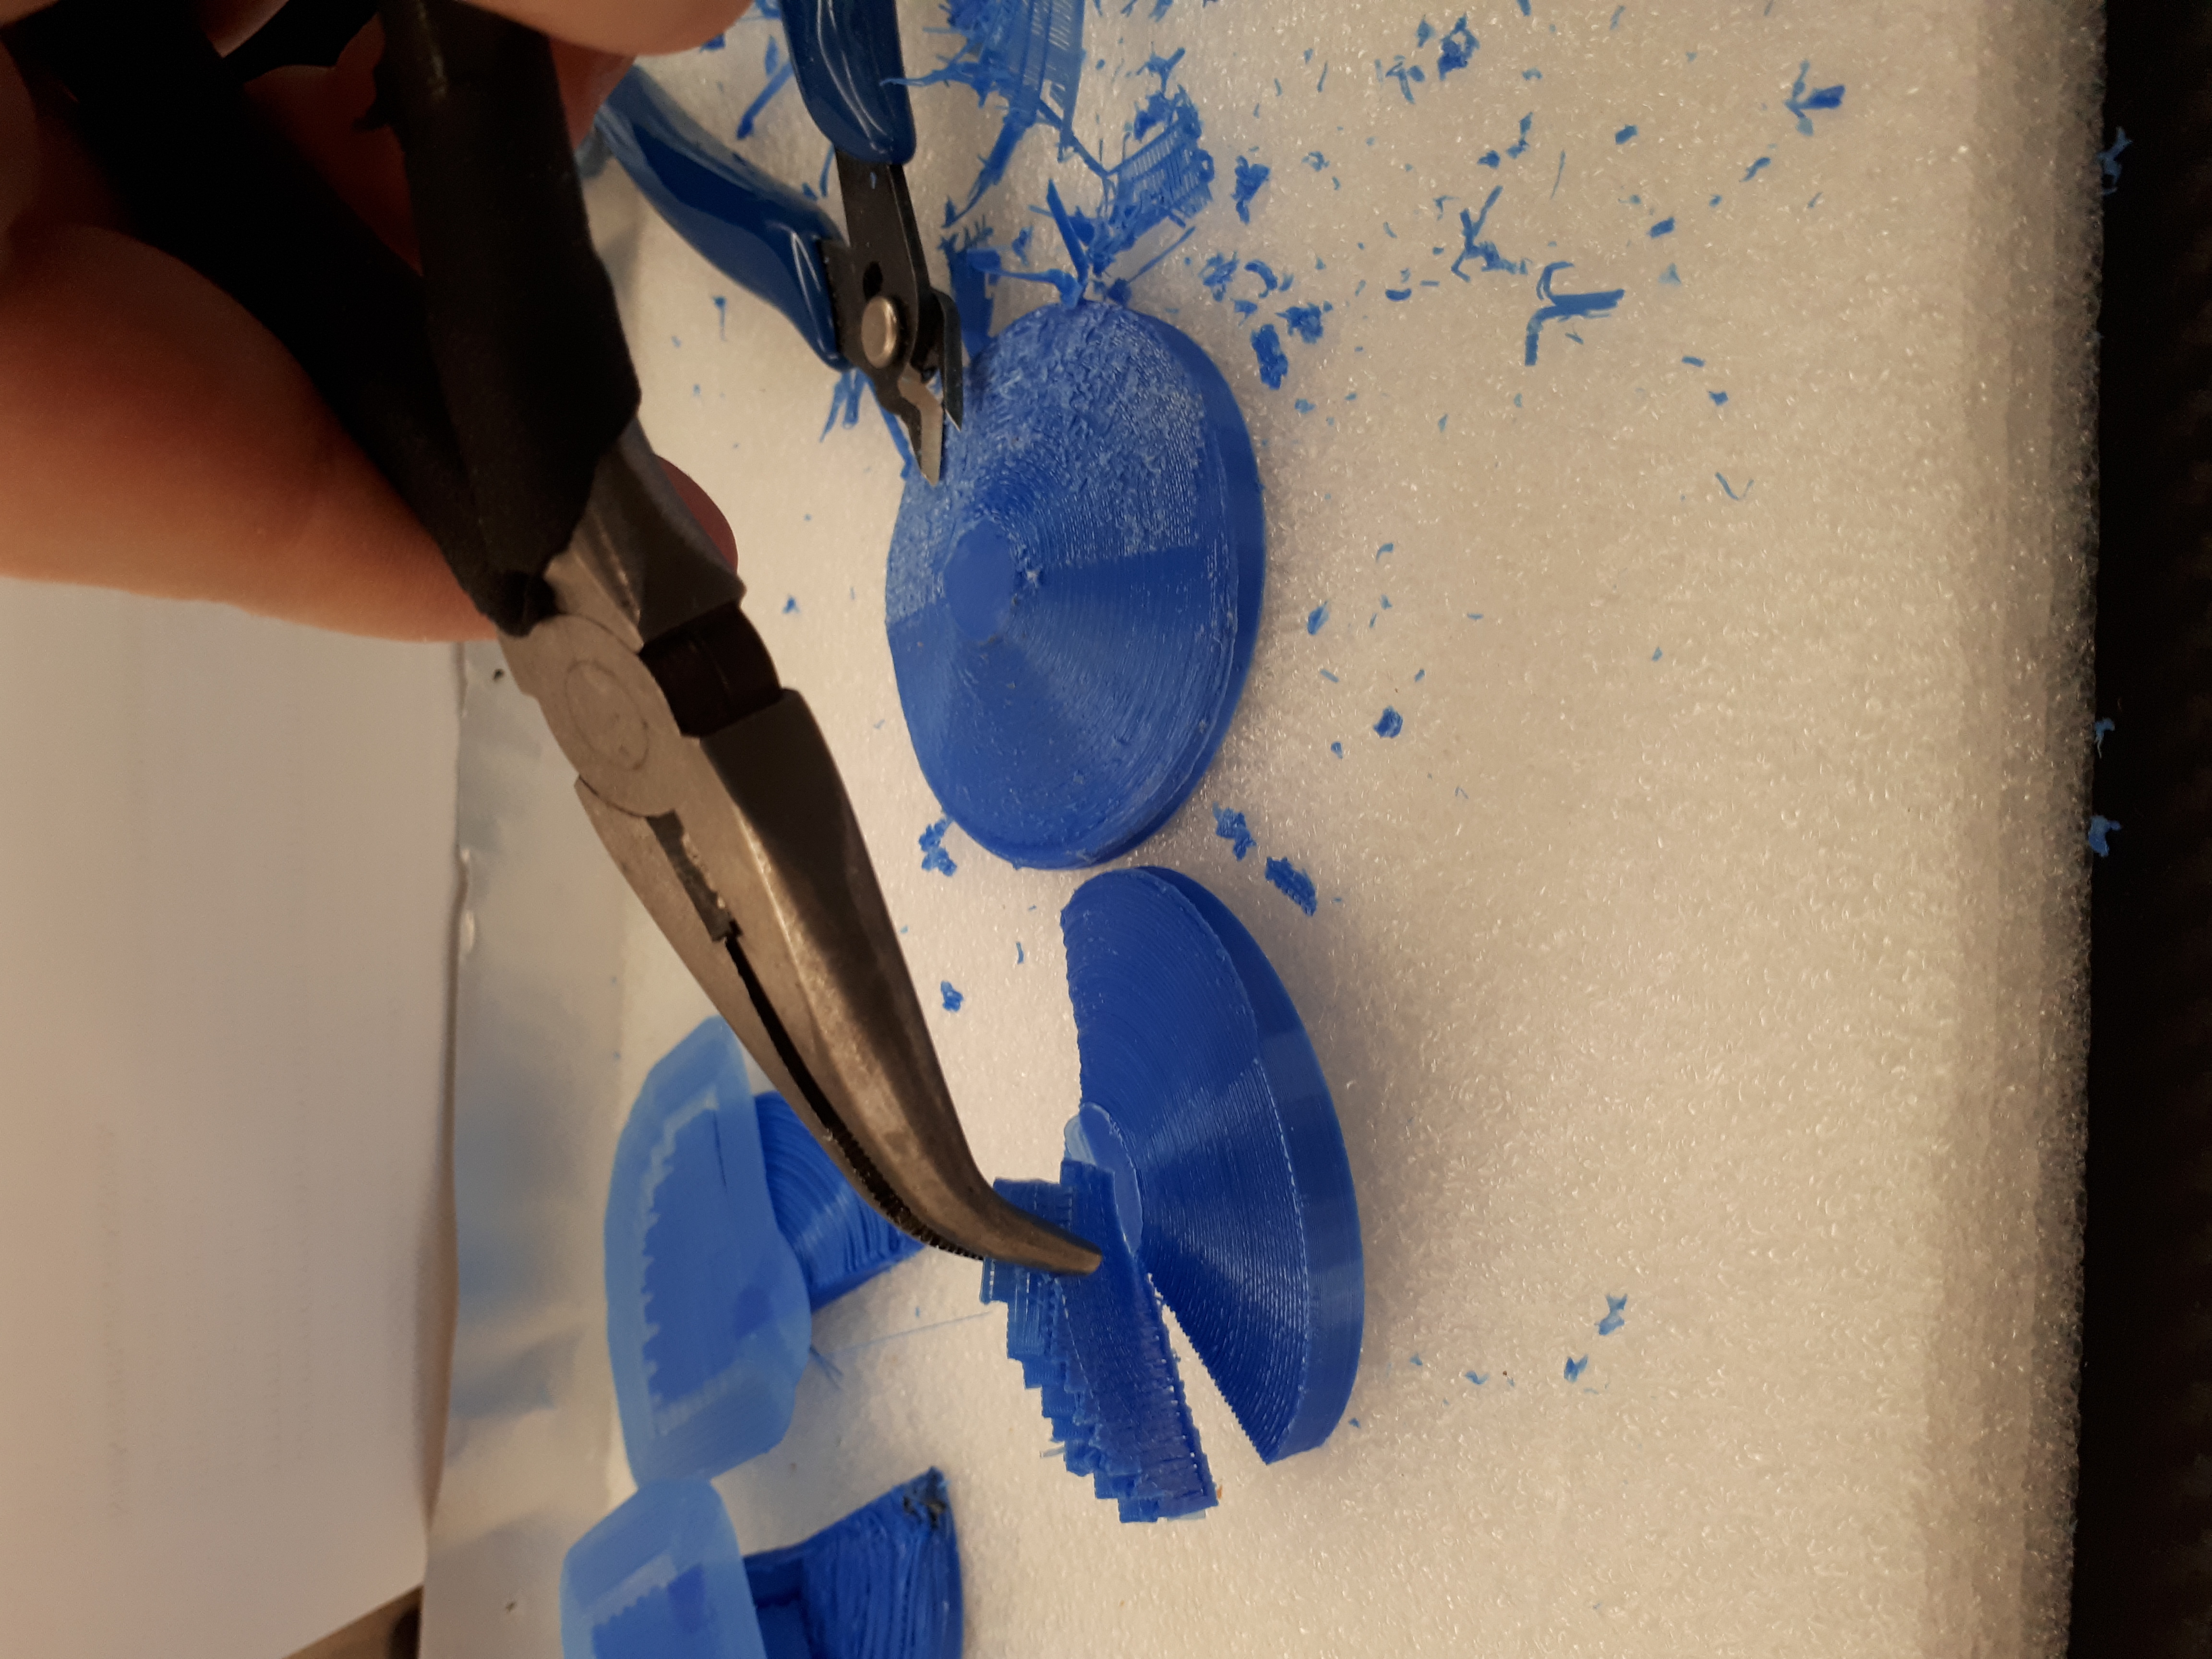
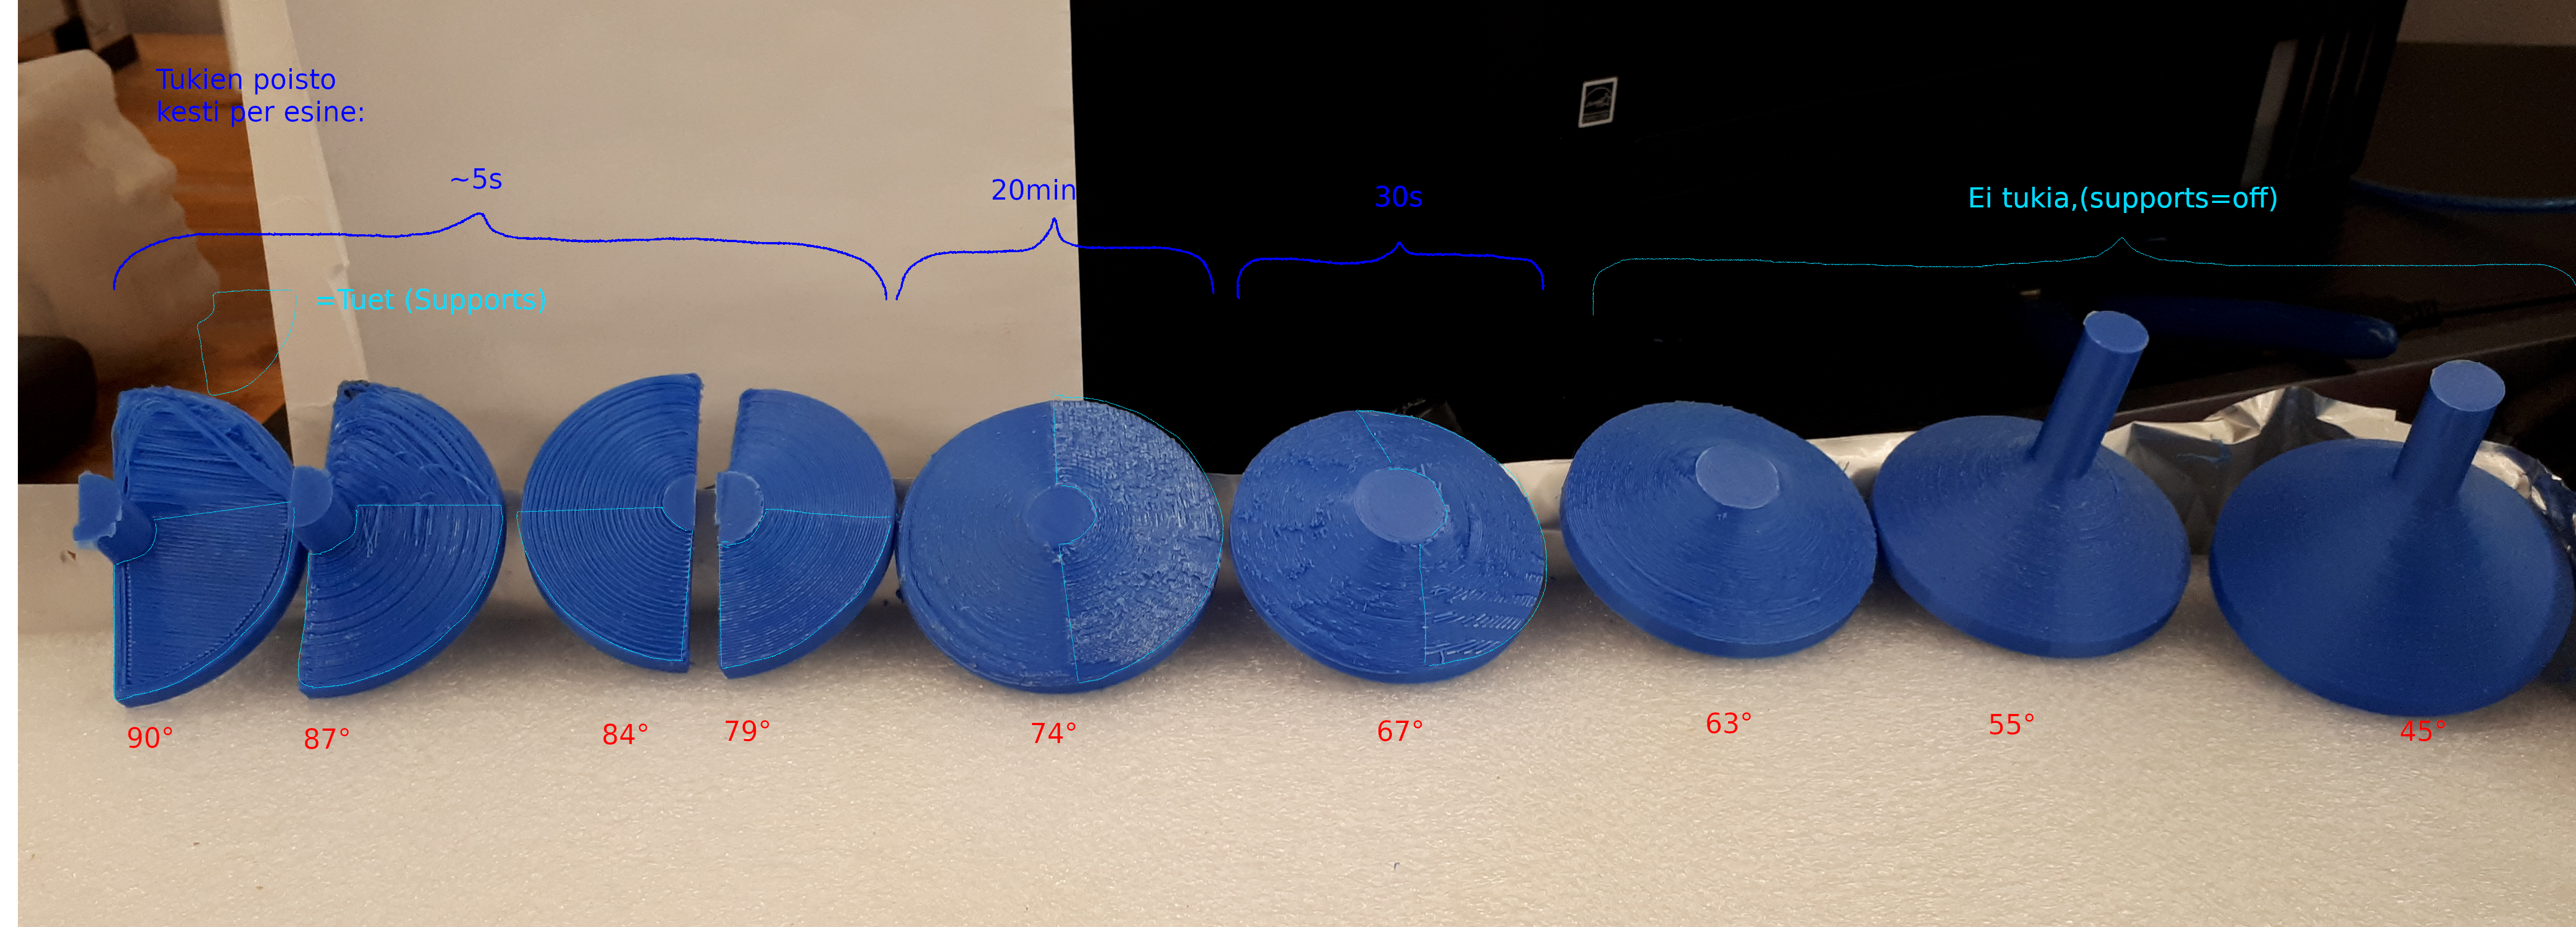
Yleisvaikutelmaltaan yhdenkään työn tukematon alue ei mennyt piloille. Torneissa 90 ja 87 on rispaantumista tukemattomissa kohdissa, mutta niiden yläpuolinen alue on näiden rispaantuneiden kerroksien jälkeen alkanut tulostumaan mittatarkasti.
Siltaus-kyky mahdollistaa täysin vaakasuoraan tulostamisen, eli tulostimelle kaikkein "vaikeimpien" kulmien (88-90) toteuttamisen. Tulostusyksikön tuulettimen avulla jähmettymisnopeus kasvatetaan äärimmilleen, jolloin juuri suuttimesta tullut kovettunut muovi toimii välittömästi tukipisteenä jatkuvasti vaakasuoraan tulostuvalle muoville. 5-10cm sillat tulostuvat melko ongelmitta. Pitkissä 10cm-20cm+ silloissa monet ensimmäiset linjavedot ja kerrokset, voivat olla notkolla ja erillisinä säikeinä, mutta notkolla olevat linjat toimivat tukena päälle tulostuville linjoille, jolloin vajoama kuroutuu umpeen ja ensimmäisiä kerroksia lukuunottamatta sillasta tulee mittatarkka. Siltauskyky toimii ja on osana tulostimen toimintaperjaatetta jo itsessään, mutta viipalointiasetuksissa: siltaus (eng. bridging) -ominaisuus tunnistavat siltausta tarvitsevat alueet ja optimoivat siltauskykyä niillä alueilla entisestään. 88-90'asteen/täysin vaakatasoisten pintojen toistossa on siis hyvä etu ja mahdollisuus, että ne eivät tarvitse tukia(eng. supports) alleen.
Kaltevien/Kaltevasti levenevien pintojen toistokyvyky on sitä parempi, mitä pienempi kerroskorkeus, ja mitä leveämpi linjaleveys on. Usein käytetyllä 0.1mm kerroskorkeudella, 0-62' kaltevuuskulmat tulostuvat toimivasti ilman tukea. Jos esineessä on sitä jyrkempiä kulmia, voidaan kerroskokoa pienentää tai kytketään tuet "eng. supportit" päälle ja niiden asetuksiin merkitään tuettava kulma-alue . Silloin erityiset tuet/tukialustat valmistuvat esineen kulmille (62-90). Valmistuessaan ne kohoavat esineen kanssa rinnakkain, kunnes ne saavuttavat tuettavan pinnan. Ne jäävät normi profiileilla 0.2mm:n etäisyydelle esineen tuettavasta pinnasta. Silloin muovi ei koskaan "karkaa" 0.2mm enempää. Viimeksi Prusan valmisprofiilien tukiasetukset ovat tuottaneet odottamattoman hyvän ja sileän pinnan, verrattuna omiin asetusmuokkauksiini jonkin aikaa sitten. Tukien ansiosta muoto ja rakenne pysyy aina pääosin yhtenäisenä. Tuet ovat ikäänkuin takuu siitä että esine onnistuu vaikeilta alueilta ainakin jotenkuten hyvin. Jos 0.2mm tuottaa huonoa jälkeä tukien etäisyyttä esineestä voidaan pienentää esim. 0.1mm:iin, mutta sitten tuet eivät aina välttämättä irtoa helposti, tai pahimmillaan lainkaan. 0.2mm:n väli on tavallaan varman päälle ja sitä voi yleensä kaventaa. Ymmärrykseni on ollut että kapeampi väli tuottaa aina paremman ja tarkemman jäljennöksen esineen tuettavasta kohdasta, mutta nyt suosittelen tulostamaan tuet niiden perusasetuksilla ensin tai ainakin useammin jos tuet eivät muuten saa aikaan toivottua jälkeä.
OSIO: Erillaiset tulostustavat ja -mieltymykset.
Moni tulostaja hyväksyy mielellään jonkun asian hyötyä vastaan, jota taas toiset eivät voi sietää. Yhdelle kauan kestävä tukien poisto tietää varmaa laatua koko työssä. Säästyyhän siinä päänvaivakin kun laittaa tuet joka kerta varman päälle (45'-90' välille). Ihan hiljattain löysin sellaisen taulukon ja kaavan josta näkee asetuksiin(kerroskorkeuteen ja linjaleveyteen) perustuen tarkan kulma-alueen mihin tuet tarvii ja mihin ei. Ei tarvitse enää intuitiivisesti miettiä tukien kulma-asetusta. Taulukko on tosin tynkä ja se pitää laajentaa ennen kuin laitan sen tänne. Minua ei haittaa liiaksi, vaikka työ kestäisi useamman päivän, koska silloin voidaan aina taata laatu ja lujuus. Toinen ei halua odottaa 10 minuuttia kauempaa ja tekee paljon sen eteen. Sanoisin helposti tähän, että onnea vaan, kun töistä tulee pahimmillaan näkkileivän hauraat, mutta asiaa enemmän ajateltua olen aika varma, että kaikilla voi olla toisilleen jotain annettavaa, jolla voi rikastaa omaa tulostusta. Itse koitan välttää jumahtamista hitaaseen tulostukseen, koska nopeutta voi monesti nostaa ilman seuraamuksia.
3D-mallin suunnittelussa jos on liikkumavaraa voidaan haaste-alueet/jyrkkiä kulmia tasoittaa, minimoida, poistaa, tai paikottaa johonkin, jossa karhea pinta ei haittaa tai näy. Yksinään 3D-mallin optimointi on melko rajallinen keino pärjätä haastealueiden kanssa, mutta yhdessä esineen tulostuskulman/asennon vekslaamisella ( joka on aina mahdollista ) on tulostajalla käytössä parhaimmat mahdollisuudet tulla haastealueiden kanssa toimeen. Tulostusasennon muuttaminen monesti yksinään riittää). Jos tulostimessa on kaksi suutinta (eli mahdollisuus kahdelle eri muoville), tuet vcidaan tehdä muovista joka liukenee veteen. Silloin tuen ja esineen välille jäävä etäisyys voidaan pudottaa nollaan. Koska tuki ja esine ovat suoraan kiinni toisissa, muovi ei karkaa lainkaan, ja täten kaikki haastealueet tulostuvat aina täydellisesti. Tuet voidaan pestä pois esineen valmistuttua. Jos ne olisivat kummatkin PLA:ta, ilman tuki-väliä, niitä ei saisi koskaan irti toisistaan.
Paloturvallisuus ja turvallisuus muuten
Sitä kuulee sanottavan välillä, että tulostimia ei saisi koskaan jättää ilman valvontaa. Hyvä perjaate, mutta tässä toteutus on liian työlästä. Etävideovalvonta on kyllä mahdollista ja tulostus voidaan sillä tavalla keskeyttää. Tulostimessa palavaa materiaalia ei juuri ole, mutta yksi huolenaihe mitä olen kuullut on, jos suuttimen lämpömittari rikkoutuu. Sen johtoliitos on herkkää tekoa, jos esine osuu kesken tulostuksen siihen... Silloin lämpövastuksen lämpösäätö ei toimi ja vastus kuumenee hallitsemattomasti. Varmuusmekanismeja onneksi on. Jos lämpömittari näyttää tulostimen mielestä omiaan, se sanoo temp-sensor abnormal ja tulostus keskeytyy. Toinen on liikkuvat osat. Jos ei varo: tulostinpöydästä voi saada leukaan, suuttimesta voi tulla palovammoja. Askelmoottoreilla on järkyttävä vääntökyky. Sensorit jotka kertovat tulostuspöydän ja tulostupään liikealueen alku ja loppupään voivat mennä pimeeksi, jos esim. niiden johto irtoaa. Silloin voi hyvin tapahtua mitä tulostajat kutsuvat "catastrophic failure:ksi". Moottori ei anna periksi, mutta kaikki muu kyllä. Näin kävi(tai meinasi käydä) minulle, mutta moottorin ohjauspiirit tunnistivat epänormaalin tilanteen ja keskeyttivät pöydän pyrkimyksen pois tulostimesta. Tulostinpöytä on usein lasia, jonka alla on jouset. Ne ehkäsevät lasin rikkoontumista jos esim. tulostuspää pyrkii alaspäin ja väliin on unohtunut työ/esine. Ainoastaan kesken ohjelman tulostin tietää mitä missäkin on, mutta muuten ei mitään, eli pöytä kannnattaa pitää tyhjänä. Kyllä huomaa, että tätä tulostus tekniikkaa on kehitetty jatkuvasti.
Viipalointi Pruca Slicerilla
Viipalointiohjelmat ja Pruca Slicer
Tulostimen käyttöohjeilla kannattaa aloittaa 3D-tulostaminen ylipäätään. Ne eivät ole kovin vaikeita. Ohjeissa viimeisenä asennetaan viipalointiohjelma ja tulostetaan testituloste. Kaikki viipalointiohjelmat, joissa oma tulostin löytyy lisättävien tulostimien listalta ovat aloittelijoille hyviä tai kelle vain. Suosittuja ja tunnettuja ovat Cura, Slic3r ja tässä selitetty Prusa slicer. Viipalointiohjelman avulla voidaan tarvittaessa vaikuttaa monella tavalla tulostamisprosessiin ja täten lopputulokseen.Kerroskorkeus/Layer height[Print Settings->Layers and Perimeters]
Kun stl malli on pöydällä, ensimmäiseksi valitaan pystyresoluutio eli kerroskorkeus.(Print settings->Layer height)Pienemmät/ohuemmat kerrokset toistavat hyvin yksityiskohdat ja tuovat ne esiin, mutta tulostus on hidasta - suuremmalla kerroskorkeudella taas tulostusaika nopeutuu mutta jälki on karkeampaa. 0.1mm hyvä perus arvo, joka itsessään on jo hyvin tarkka, eikä tulostusaikakaan ole kovin pitkä. Kosmetiikan kannalta tulostetussa esineessä 0.1mm:n kerrostus on näkyvää, mutta 0.06mm:lla ei kerroksia enää juuri erota. 0.04mm:llä tulee huiman sileää jälkeä.
(Suosittelen käyttämään "kultaisia askeleita" kerroskorkeuden valinnassa. Pystyakselilla täydet eli kultaiset askeleet ovat 0.04mm, 0.08mm, 0.12mm, 0.16mm, 0.2mm, 0.24mm, 0.28mm, 0.32mm jne. Eli ne ovat neljällä jaollisia. Puolikkaat ovat kultaisten askeleiden keskivälissä suluissa merkittynä (0.02mm) 0.04mm(0.06mm)0.08mm(0,1mm)0.12mm(0.14mm)0.16mm(0.18mm)0.2mm(0.22mm)... eli kahdella jaollisia.
(Askelmoottori, joka nostaa tulostuspäätä, sen pyörittämän akselin liikealue/täysi kierros jakaantuu 200:aan askeleeseen. Näitä täysiä askeleita moottori toistaa erittäin tarkasti ja sitä seuraavaksi puolikkaita askeleita.)
Tässä vaiheessa on hyvä harjoitella tulostamista niillä asetuksilla jotka Prusassa tai esim. Curassa ovat valmiina. Nämä asetukset ovat omalla tavallaan todella loppuun hiottuja ja varmatoimisia. Näihin on aina turvallista palata jos esim. selvittää jotain ongelmaa. Kun kokemusta tulostamisesta jo vähän on, niin asetuksia säätämällä esineestä saadaan tehtyä paljon lujempi tai paljon yksityiskohtaisempi kuin mitä tulostuu perusasetuksilla. Prusassa suuttimen perus kulkunopeus on 40-60mm/s. Tämä voidaan tuplata tai ehkä triplata. Ilman että detailit vielä välttämättä kärsii, mutta yleensä hitaalla tulostuksella(20mm\s ja alle) pyritään varmistamaan että detailit menee nappiin.
Muovivanan leveys/Extrusion width [Print Settings->Advanced]
Suuttimesta tulostuvan muovivanan korkeus/paksuus tai kerroskorkeus on jo selitetty, mutta säädettävissä on vielä tämän muovivanan leveys[Extrusion width], josta kokonaistarkkuus yhdessä k.korkeuden kanssa muodostuu. Optimaalisesti se on sama kuin 0.4mm:n suuttimen aukon leveys (0.4mm Cura) tai vähän yli (0.425mm Prusa Slicer). Hieman kohotetuilla arvoilla kuten on Prusassa (0.41-0.425mm) tulee marginaalisesti lujempi lopputuotos. Alentamalla muovivanan leveyttä 0.4mm:stä työn tarkkuus kasvaa mutta mitä kauemmas suuttinreiän fyysisestä leveydestä mennään sitä enemmän kasvaa epävarmuustekijät. 0.33mm:iin asti kaikki voi olla ok, ehkä vielä 0.2mm:llä tulee hyväksyttävää jälkeä tai jos ei, niin helppo kokeilu on nostaa suuttimen sulatuslämpötilaa muovirullassa merkittyyn maksimiin tai lähelle sitä. Se on monesti pienestä kiinni. Lujuuden suhteen jos ei varmasti halua kompromissiä, pidä 0.425mm tai vaihda suutinta pienempään 0.3mm, 0.2mm tai 0.15mm.Muovilinjan leveyttä voidaan tosin nostaa kolminkertaiseksi suuttimen leveyteen verrattuna ja samalla lujuus säilyy samana tai peräti parantuu. Tulostusnopeus moninkertaistuu. Tarkkuus rajottuu. Mutta onneksi viipaloinnin hienoutena on se että esineen ulkopinta (external perimeters) ja sisäpuoli (perimeters) voidaan tulostaa eri viivan leveydellä ja myös eri nopeudella. Näkyvä osa tulostetaan hitaasti 20mm/s ja 0.425mm leveydellä ja sisäpuoli 120mm/s nopeasti ja esim 0.85mm linjaleveydellä. Tarpeetonta on tehdä tarkasti sisäpuolta, jota kukaan ei koskaan näe. Jos linjaleveyteen ei halua koskea niin jokatapauksessa on hyvä tietää että tuloste-esine voidaan viipaloida eri asennossa jolloin vaaka ja pystytarkkuus kohdistuu eri alueille.
Täyterakenne/infill density [Print settings->Infill], löytyy myös aloitusnäkymästä "Plater" -välilehti
0% tarkoittaa että pelkkä kuoriosa rakennetaan, se säästää paljon muovia, mutta voi olla haastavampaa tulostaa kuin täytettä käytettäessä. 15% on hyvä kompromissi vahvuuden ja materiaalin säästämisen kannalta. 25-30%:sta tulee niin ikää yhtä vahvaa kuin umpimuovista(100%).Täyterakenne-kuviointeja (Fill Pattern) on useita erilaisia, Suosittelen "Honeycomb" (hunajakenno) ja "Aligned rectlinear" (autom. optimoitu objektin muotojen mukaan). "Line" on hieman heikompi muita mutta hyvä säästämään muovia ja aikaa. Vahvin on kolmiokuvio "Triangles". Hunajakenno on sitä marginaalisesti heikompi mutta ei kuluta muovia niin paljon. Ensimmäiset kuviovaihtoehdot 3Dhunajakennoon asti ovat hyvin vahvoja (Lineä ehkä lukuunottamatta). Muista ei ole paljon kokemusta mutta todennäköisesti vahvoja: adaptive cubic, voi olla hyvä, sillä se on optimoitu objektin mukaan.
Muovityypit, sulatuslämpötila ja lämpöpöydän lämpötila
Alkuaikoina oli saatavilla lähinnä vain PLA ja ABS muovia. PLA on kova ja käytännöllinen muovi, mutta myös hauras(tavanomaisesti tulostettuna). ABS oli sitä "kunnon" muovia. Enemmän joustavuutta, vahvempaa kuin PLA, sietää olosuhteita, mekaanista rasitusta. Huono puoli että tulostettaessa syntyy myrkyllistä syreeniä. Jollei tulosta ulkona, jokin ilmastointi ratkaisu tai kotelointi pitää olla. Sittemmin toiset muovit kuten PET-G ja TPU ovat tavallaan korvanneet ABS:n tarpeen, sillä ne ovat mm. myrkyttömiä tulostaa ja ominaisuuksien puolesta hyvin monikäyttöisiä kuten ABS, omissa luokissaan kukin on erityislaatuinen. Jokaisella muovilla on usein omat pienet haasteensa saada tulostumaan siististi, mutta kun hiukan kokeilee eri asetuksia niin saa kyllä hyvää tai ainakin toivottua tulosta aikaiseksi. Jotkin tulostajat ovat mieltyneet täysin johonkin tiettyyn muoviin ja tekevät kaiken sillä.Modaaminen ja päivittäminen
Kaikki muovit/polymeerit vaativat tietyn sulatuslämpötilan. Mitä ylemmäs mennään sitä eksoottisempia ja vahvempia polymeerejä voidaan tulostaa. Esim PEEK, kaikkien muovien "kuningas" vaatii 200C asteen lämpökammion ja suutin pitää kyetä yli 400C:een. Perustulostissa suuttimen maksimi on 260 astetta, koska suuttimeen muovia syöttävä teflon letku/putki alkaa rapautua 260 asteen jälkeen, jolloin syntyy myös myrkkykaasuja. Teflon putken voi kuitenkin korvata 10€:n Capricom putkella joka kestää 300C:een asti. Tällöin voidaan tulostaa esim. vahvuudesta tunnettua polycarbonaattia, joiden alimmat sulatuslämpötilat ovat 300C:ssa. Tätä kuumemmat sulatuslämpötilat saattaa edellyttää koko suutinkojeiston vaihtoa. Niissä ei ole teflonputkea, jonka vuoksi niitä sanotaan All-metal-hotend:eiksi, maksavat muutaman kympin ja siitä ylöspäin. 300 asteeseen päästään johtimen vaihtamisella, mutta koko suutinkojeiston vaihtaminen on isompi modaus, mutta sekin on suhteellisen helposti toteutettavissa. Jos halutaan PEEK:iä tulostaa niin halvimmillaan olen nähnyt 200-400€:n päivityspaketteja/modausratkaisuja. 200 asteen lämpökammio voidaan korvata esim. kohdistetuilla infrapunalampuilla. 200C lämpökammio asettaa omat haasteet ja vaatimukset mekaniikalle ja osille. PEEK:illä korvataan lentoteollisuudessa jotain titaaniosia. Käytetään avaruusteollisuudessa/satelliiteissä. Ylivertainen kaikilla osa-alueilla, lujuudessa, kemikaalikestävyydessä. Monikäyttöisyys: se on inerttiä ainetta, esim. elimistö ei hylji tätä muovia kovin helposti. Maksaa 20 kertaa enemmän kuin perus muovit. 350-400€/ 1kg rulla.Oletuksena tähän asti on ollut että käytössä on perus PLA muovia(Polylactacid acid~20€/kg). Sitä on helppo tulostaa lähes missä lämpötilassa vain. Muovirullassa on merkitty toimiva sulatus lämpötila-alue sekä suositeltu tulostuspöydän lämpötila. PLA toimii yleensä 185-240C alueella ja pöytä yleensä 60C. 240C:lla tulee hieman lujempi lopputuotos kuin 185C:ssa. Se on kova ja käytännöllinen muovi. Toisin kuin jossain lukee ja luullaan, se kestää myös rasitusta mekaanisissa käyttökohteissa, joten on ihan kelpo materiaali kokeilla tehdä korjauksia ja varaosia.
TPU (Thermoplastic poly urethane~24-30€/kg) on elastista, laadukasta ja erittäin vahvaa muovia. Pieni muovin säie on jo niin vahva ettei sitä välttämättä saa käsin poikki. Jos tästä valmistaa kiinteitä osia niin elastisuus pienenee ja jämäkkyys ja vahvuus kasvaa huimasti. Kestää hankaamis-kitkaa, kulutusta, mekaanista rasitusta, liuottimia(tinneri pehmentää, mutta mm. bensasta,kerosiinista ja öljystä ei mene miksikään). Autoteollisuudessa paljon käytetty muovi. Jos joustavuudesta ei ole haittaa tekisin kaikki lujuutta vaativat objektit tästä. Jos käytössä on bowden tyyppinen muovin syöttö, laske tulostusnopeus 6-8mm/s:iin, lähde siitä liikkeelle. Toimii aika varmasti.
Ensimmäinen kerros kun jää pöytään kiinni, se riittää
Suuri osa epäonnistumisista on sitä ettei muovi kiinnity lämpöpöytään työn alkaessa tai työ irtoaa tulostuksen aikana. Tulostin ei tätä tiedä vaan jatkaa uskollisena ohjelman loppuun. Siitä voi tulla mm. "spagettia" tai vaikka yksi iso lasittunut möykky joka jatkaa kasvamista. Muovit myös kutistuvat jäähtyessään ja joskus siitä johtuvat sisäiset jännitteet saavat työn reunat kupertumaan irti pöydästä ja työ menee herkästi pilalle. Tämä on tietyissä muoveissa oma haaste esim. PET-G:ssä ja ABS:ssä, mutta harvemmin PLA:ssa, TPU:ssa ei lainkaan) Tätä voi järeimmin yrittää ehkäistä niin, että ensimmäiset 1-2mm tulostetaan todella hitaasti 4mm/s ja tuuletus 0%. Kun tulostetaan uutta kerrosta juuri hitaasti, niin kuuma suutin ja uusi sula muovi ehtivät sulattamaan ja vaivaamaan alla olevat kerrokset jolloin myös niiden sisäiset jännitteet tasaantuvat ja työ pysyy pöydässä kiinni toivottavasti loppuun asti.Lisää muovilajikkeita, muovin säilytys ja tarvittaessa kuivaaminen
Perustulostimille on hyvin laaja ja jatkuvasti kasvava valikoima. Muoveihin sekoitetaan hiilikuitua, puuta tai esim. metallia. On pimeässä hohtavaa muovia. PLA+ on elastista. Muovit imevät itseensä kosteutta ajan kanssa ja tästä voi seurata se, että kuumetessaan ja sulaessaan muovissa oleva kosteus alkaa kiehua, mikä kuuluu suuttimen päässä kimeinä, vaimeina poksahteluina. Tämä voi potentiaalisesti sutata tulostusjälkeä hyvin paljon ja tehdä rakenteesta hauraan. Nylon muoveissa tämä on varsinainen haaste. Muut muovit kuten PLA, TPU ja PET-G voi tuntua siltä etteivät ne oireile lainkaan tai sitten esim. muutaman kuukaden välein pitää jokin muovirulla kuivata. Jos tulostin suttaa ja syytä ei löydy, niin muovin kuivaaminen voi saada aikaan täydellistä jälkeä. Yksi tapa kuivata on pitää muovirulla pellin päällä uunissa (foliolla päältä katettuna, ettei vastusrauta korvenna) 5-8h. Kuivaamislämpötilat esim. PLA: 50-55C, PET-G 60C, TPU 60-70C. Alempi vaihtoehto on parempi jottei rulla vahingossakaan sula. Jos haluaa pitää rullat kokoajan varmasti priimakunnossa, säilytyken voi toteuttaa edullisimmin esim. tyhjiömuovipusseilla (10-20kpl+pumppu yht ~10-15€), tai tupperware laatikko + silica rakeet, tai muovirullia vartavasten valmistetussa pienessä kuivurirasiassa(Filament dryer), josta rullan muovinsyötön voi kytkeä suoraan 3d-tulostimeen. Halvimmillaan nämä ovat 40-50€/kpl, yleensä 60€/kpl. Näissä on ajastettava lämmitysohjelma esim.12h-24h 50C, lämpömittari, joissain malleissa lisäksi kosteusmittari ja tuuletin ja paikka silica pussille. Ne yhdessä silica kuivausrae-pussien kanssa ovat erinomaisia pitämään muovin kuivana. Hyvin kostean rullan varsinainen kuivatus on nopeampi tehdä uunissa(kiertoilmauuni kaikkein paras) tai filament dryer mallissa, jossa on tuuletin. Lämpömittari on (tod. turvallisuus syistä) suoraan lämpövastuksessa kiinni, joten sisustasta vain alapuoli lämpiää 55C:seen muovirullan yläosan jäädessä ~35C. Tuuletin jakaa tasaisemmin lämpöä, mutta rullan pyörityksellä esim. 24h välein voi korjata ongelman ilman tuuletintakin(ja kuivata muutama päivä). Jos tekee varsinaisen kuivauksen ilman silica-rakeita, pitää kuivurirasian kansi aukaista aina välillä, jotta kostunut ilma pääsisi pois. Rakeet on hyvä myös vaihtaa välillä... silica rakeet ovat hyvin edullisia ja näitä "do not eat" pakkauksia voi ja kannattaa hamstrata. Sisällä on yleensä läpinäkyviä kuulia ja ne ovat aina silicaa, tai savikuulia. Nämä ovat täysin inerttejä eivätkä ole myrkyllisiä. Kuuliin on joskus lapset tukehtuneet, siitä tulee tämä "do not eat". Poikkeus on jos ne ovat väritetty. Se on indikaattoriaine joka kätevästi vaihtaa väriä kun rakeeseen tulee liikaa kosteutta eli se kertoo koska se pitää kuivata. Näitä on kahta eri tyyppiä ja kummatkin ovat karsinogeenejä eli paljain käsin en koskisi. Tupperware boxin pohjalla niitä on joillain tapana olla sen verran paljon että ne voivat myös pölyyntyä. Vaikka olisi väritöntä puhdasta silicaa niin se pöly aiheuttaa hengitettynä silikoosia. Eli sitä ei saa hengittää. Nämä kun pitää mielessä, niin hyvin pärjää. Värilliset rakeet kannattaa aina ottaa talteen. Yksi värirae kertoo myös värittömien kosteustilanteen (jos ne kuivataan/käytetään samassa syklissä). Näitä voi kuivata jatkuvasti, eivätkä mene huonoksi.Suuttimet (Teknisesti E3D V6 suuttin; se on yleinen ja tunnettu suutintyyppi FFF-tulostimissa )
Yleisesti monissa 3d-tulostimissa on 0.4mm:n suutin esiasennettuna. Tämä on sopiva kompromissi tarkkuuden ja tulostusnopeuden välillä. Mitä suurempi suutin, sitä enemmän muovia sieltä saa kerralla ulos ja sitä nopeammin esineen tilavuus siitä myös täyttyy, eli esine valmistuu nopeammin. Tarkkuudessa ei päästä samoihin lukemiin pienempien suuttimien kanssa, mutta tarkkuutta ei aina tarvitse olla niin paljon tai "ollenkaan". Yhdellä suutinkoolla voi tulostaa monen eri mittaista muovilinjaa, mutta mitä enemmän suutinaukon mitasta poiketaan, sitä kauemmas mennään suuttimen rajaamasta tarkkuudesta. Käytännössä 0.4mm-suuttimella(tai millä suuttimella tahansa) optimaalinen ja toteutuskelvollinen muovilinja voi kerroskorkeudeltaan olla pienimmillään 10% suuttimen koosta eli 0.04mm,( joka on huikean tarkka) ja paksuimmillaan ~80% eli 0.32mm, joka käytännöllisesti on tarkka sekin, mutta tulostuu monta (teoriassa kahdeksan) kertaa nopeammin (viipalointisoftan pikaisen arvion perusteella 5.6 kertaa nopeammin). Linjaleveys voi olla kapeimmillaan 50% suutin leveydestä, mutta toisin on ontossa esineessä. Siinä kuoresta voi tulla erityisen hauras jo aikaisemmin. Silloin en menisi alle 0.36mm(90%) ilman testaus-intoa. Kannattaa pitäytyä 0.4mm-0.42mm aina lähtökohtaisesti, mutta käytä vapaasti 1.2mm asti jos tarkkuudella ei ole suurta väliä. Eli max linjaleveys"line width" saa huoletta olla peräti 300% suutinleveydestä. Suutin vaihdetaan kiertämällä se irti. Muovilanka pitää sitä ennen poistaa ja lämmöt pitää päällä, muuten muovijäänteet voi pitää suutinta liiman lailla kiinni. Samaan aikaan kun kiertää suutinta kuumennuspalaa täytyy pitää paikallaan. Kaikki onnistuu kahdella pihdillä tai työkaluilla jotka mahdollisesti tulee mukana. Suuttimen poistossa kannattaa varoa jos sulaa muovia tippuu. (Minulle tosin ei ole kertaakaan niin käynyt. En tiedä muista. Poistan langan ennen (ja yleensä muutenkin) "kylmävedolla" (75-80C PLA)). Suuttimia saa messinkisen sijaan myös esim. kovetetusta teräksestä. Sen käyttö on suositeltavaa kun tulostaa nylonia tai pimeässä hohtavaa muovia. Muuten nämä kuluttavat suuttimen etuajassa loppuun. Messinkisuuttimet tosin maksavat vain 50c kappale, eli ne ovat ihan kulutustavaraa. Kerran tulostin putkeen monta pimeässä hohtavaa rullaa, niin työn jälkeen messinkisuuttimen aukko oli silmin nähden laajentunut 0.4mm:stä melkein 0.8mm:ksi. (Tämä oli pisin tekemäni tulostus, veneopettajan suunnittelema venemalli. Se kesti 9 päivää, söi ~2,4kg muovia. Tulostusalusta oli työn poiston jälkeen vajonnut ainakin 2cm alas. Työ onnistu kuitenkin hyvin. Eli kun muutokset, jotka pilaisivat työn välittömästi muuten, tapahtuvat todella hitaasti, lopputuloksessa ei tässä tapauksessa huomannut mitään vikaa. Loppupuolen kerrokset olivat vain hiukan viiruisia).